Physical model of the interaction of turning to the surface of the workpiece under conditions of high temperatures and hardness of materials
Физическая модель взаимодействия токарной обработки к поверхности заготовки в условиях высоких температур и твердости материалов
В работе представлена физическая модель взаимодействия токарного резца с заготовкой при обработке материалов повышенной твёрдости в условиях интенсивного тепловыделения. Рассмотрены механизмы стружкообразования, распределение тепловых потоков, формирование поверхностного слоя и износ инструмента. Приведены расчётные зависимости для оценки сил резания и температуры в зоне контакта. Особое внимание уделено выбору инструментальных материалов и режимов обработки для минимизации негативного влияния высоких температур на точность и качество поверхности. Результаты работы применимы при проектировании технологических операций твёрдого точения, в том числе при изготовлении ответственных деталей типа валов и шестерён.
The article presents a physical model of the interaction between a turning cutter and a workpiece during the processing of high-hardness materials under conditions of intensive heat generation. The mechanisms of chip formation, distribution of heat flows, formation of the surface layer, and tool wear are considered. The article provides computational equations for estimating cutting forces and temperature in the contact zone. Special attention is given to the selection of tool materials and processing modes to minimize the negative impact of high temperatures on the accuracy and quality of the surface. The results of this work can be applied in the design of hard turning operations, including the production of critical components such as shafts and gears.
токарная обработка, высокие температуры, резцы, прикладные программы, твёрдость материалов, физическая модель.
turning, high temperatures, cutters, application programs, material hardness, and a physical model.
Введение
Токарная обработка заготовок из материалов высокой твёрдости (закалённые стали, инструментальные сплавы, отбелённые чугуны) характеризуется экстремальными условиями в зоне резания: температура достигает 800–1200 °C, а контактные напряжения — значений, сопоставимых с пределом прочности инструментального материала. В таких условиях классическая модель резания требует уточнения с учётом температурного разупрочнения обрабатываемого материала, изменения коэффициента трения и динамики износа режущей кромки.
Актуальность темы обусловлена ростом применения твёрдого точения как альтернативы шлифованию при изготовлении высокоточных деталей (в том числе элементов зубчатых передач), где требования к шероховатости и точности формы жёстко регламентированы. Цель работы — сформировать физическую модель взаимодействия резца и заготовки, позволяющую прогнозировать выходные параметры обработки (силы, температуру, шероховатость, стойкость инструмента) и обоснованно назначать режимы резания.
Физические основы процесса резания при высокой твёрдости и температуре
Механизм стружкообразования
При точении твёрдых материалов (50–65 HRC) стружка формируется преимущественно по механизму адиабатического сдвига: пластическая деформация локализуется в узкой зоне, где скорость деформации настолько высока, что тепло не успевает рассеиваться. Это приводит к локальному разогреву и разупрочнению срезаемого слоя, снижая силы резания по сравнению с квазистатическим нагружением.
Условно выделяют три зоны деформации:
- Зона первичной деформации — плоскость сдвига, где происходит основной сдвиг материала. Угол сдвига связан с геометрией резца (передним углом ) и коэффициентом трения соотношением, близким к классической модели:
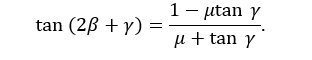
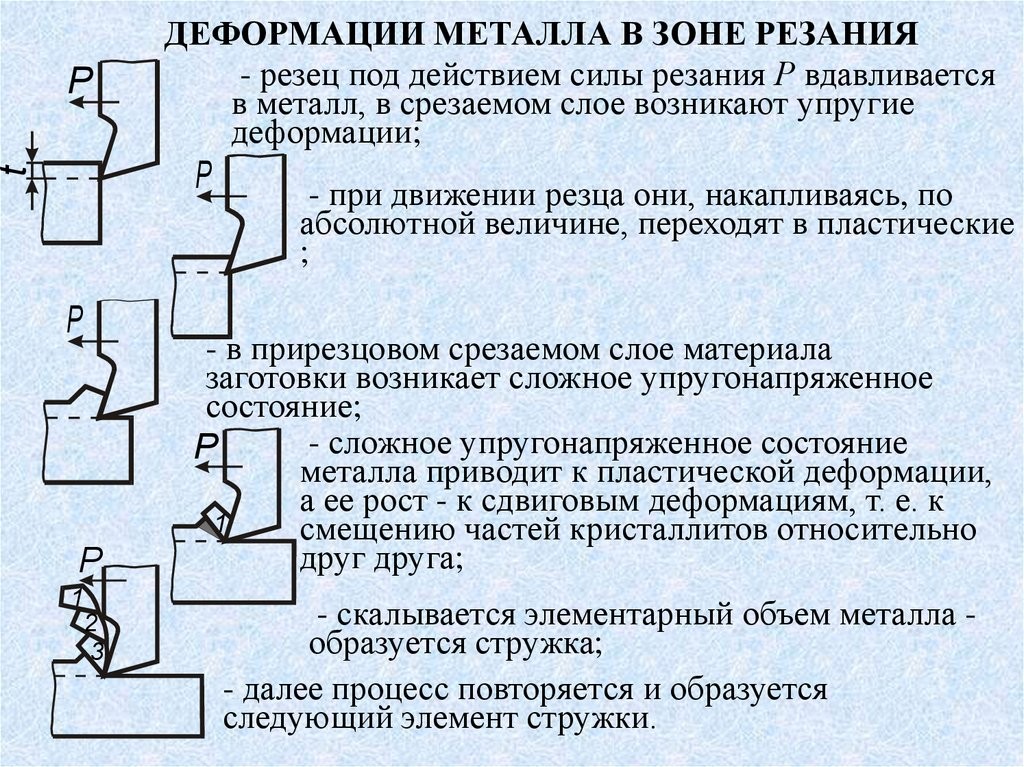
- Зона вторичной деформации — контакт стружки с передней поверхностью инструмента. Здесь происходит дополнительное упрочнение/разупрочнение стружки и формирование нароста (при определённых условиях).
- Зона задней поверхности — область трения по обработанной поверхности, определяющая состояние поверхностного слоя (наклеп, остаточные напряжения, шероховатость).
Для твёрдых материалов характерно снижение доли нароста и переход к сливной стружке при увеличении скорости резания, что связано с ростом температуры и снижением адгезионного взаимодействия.
Силы резания и их зависимость от температуры
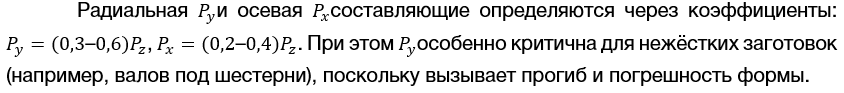
Силы резания в условиях твёрдого точения существенно зависят от температуры в зоне сдвига. Эмпирическая модель для главной составляющей силы имеет вид:
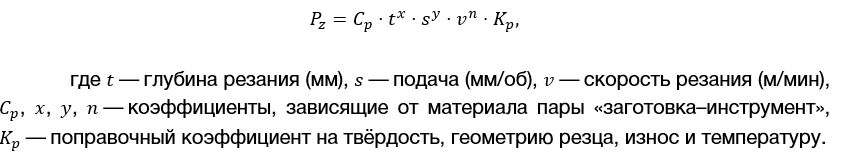
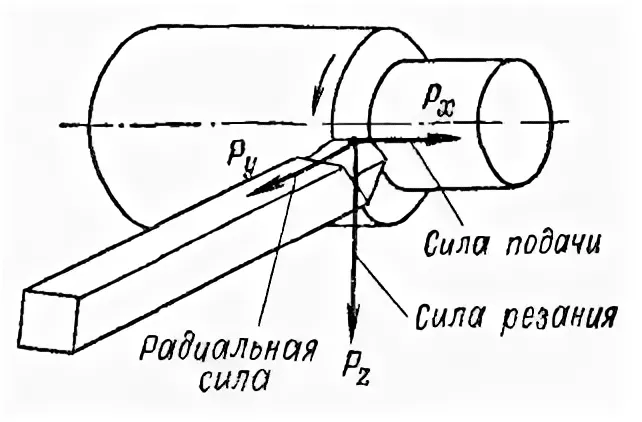
Особенность твёрдого точения — отрицательный показатель степени при скорости резания: с ростом сила уменьшается из-за разупрочнения материала в зоне сдвига. Это отличает твёрдое точение от обработки мягких сталей, где близок к нулю или слабо положителен.
Тепловые процессы и распределение тепловых потоков
До 85–90 % работы резания переходит в тепло. Распределение тепла между стружкой, инструментом и заготовкой зависит от теплопроводности материалов и скорости резания. Для твёрдого точения типично:
- 60–80 % тепла уходит со стружкой;
- 15–30 % поглощается инструментом;
- 5–10 % переходит в заготовку.
Температура в зоне контакта может быть оценена по эмпирической зависимости:
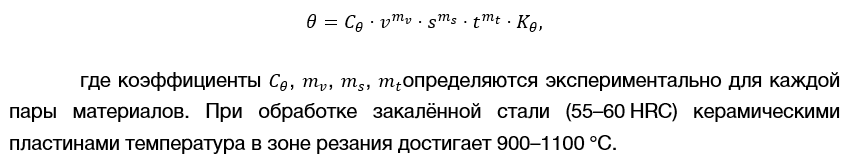
Критическое значение температуры связано с теплостойкостью инструментального материала: для твёрдых сплавов — около 800–900 °C, для режущей керамики — до 1200 °C, для кубического нитрида бора (КНБ) — до 1400 °C. Превышение этих значений вызывает ускоренный диффузионный и окислительный износ.
Состояние поверхностного слоя
В условиях высоких температур и давлений в поверхностном слое заготовки происходят сложные физико-химические процессы:
- Наклеп и остаточные напряжения. Пластическая деформация формирует упрочнённый слой толщиной 20–100 мкм с остаточными напряжениями сжатия (что благоприятно для усталостной прочности) либо растяжения (риск трещин).
- Изменение микроструктуры. Локальный нагрев может вызывать отпуск закалённой стали, снижение твёрдости и ухудшение износостойкости поверхности.
- Шероховатость. Определяется подачей , радиусом при вершине резца , вибрациями и износом кромки. Упрощённая оценка:
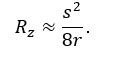
На практике при твёрдом точении реальная шероховатость может отличаться из‑за вибраций и нароста.
Инструментальные материалы и геометрия резца для экстремальных условий
Для обработки твёрдых материалов применяют:
- Режущую керамику (оксидную, оксидно‑карбидную) — для чистового и получистового точения при стабильных условиях.
- Кубический нитрид бора (КНБ) — для черновой и чистовой обработки закалённых сталей, обеспечивает высокую стойкость при температурах до 1400 °C.
- Твёрдые сплавы с износостойкими покрытиями — для менее ответственных операций или при нестабильных условиях (прерывистое резание, вибрации).
Геометрия резца должна обеспечивать:
- достаточную прочность режущей кромки (малый передний угол или нулевой);
- эффективное стружколомание (стружколомающие канавки, малые радиусы при вершине для чистовых операций);
- минимальный контакт по задней поверхности (задний угол ).
Расчёт и оптимизация режимов резания
При назначении режимов учитывают:
- Ограничение по температуре. Скорость резания выбирают так, чтобы температура не превышала критических значений для инструмента и не вызывала отпуск заготовки.
- Ограничение по силам. Радиальная сила не должна вызывать недопустимый прогиб заготовки. Для вала длиной и диаметром прогиб оценивается как:
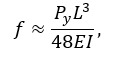
где E — модуль упругости, I — момент инерции сечения.
- Ограничение по шероховатости. Подача выбирается исходя из требуемого и радиуса .
- Стойкость инструмента. Зависимость стойкости от скорости резания описывается формулой Тейлора:
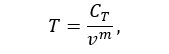
где m — показатель стойкости, зависящий от материала инструмента и заготовки.
Пример: при точении стали 40Х (58 HRC) пластиной из КНБ оптимальные режимы для чистовой операции могут составлять м/мин, мм/об, мм.
Заключение
Физическая модель взаимодействия токарного резца с заготовкой в условиях высоких температур и твёрдости материалов позволяет системно подходить к проектированию операций твёрдого точения. Учёт температурного разупрочнения, распределения тепловых потоков и формирования поверхностного слоя даёт возможность обоснованно выбирать инструментальные материалы, геометрию резца и режимы резания. Это особенно важно при изготовлении высокоточных и ответственных деталей, включая элементы зубчатых передач, где требования к точности, шероховатости и состоянию поверхностного слоя строго регламентированы.
Дальнейшее развитие модели связано с внедрением численных методов (МКЭ, CFD) для детального анализа напряжённо‑деформированного состояния и тепловых полей, а также с интеграцией в CAM‑системы для автоматизированного расчёта траекторий и верификации обработки.
References
1. Иваненко Е.С. Применение 4-х координатного обрабатывающего центра с ЧПУ для изготовления конических зубчатых колес с круговым зубом // Новые импульсы развития: вопросы научных исследований.
2. Макаров В.Ф., Горбунов А.С. Повышение качества и надежности зубьев спирально-конических шестерен технологическими методами // Вестник Уфимского государственного авиационного технического университета.
3. Маликов А.А., Сидоркин А.В., Легейда В.Ю. Технологическое обеспечение ресурсосберегающих процессов изготовления цилиндрических зубчатых колес Известия Тульского государственного университета. Технические науки.
4. Писманик К.М., Шейко Л.И., Денисов В.М. Станки для обработки конических зубчатых колес. М.: Машиностроение, Технология нарезания круговых зубьев конических колес. Металлорежущее оборудование и САПР
5. Балков В.П., Каменецкий Л.И., Кирютин А.С., Негинский Е.А., Отт О.С., Пищулин Д.Н. Современные технологические подходы при изготовлении цилиндрических зубчатых колес в условиях мелкосерийного производства и особенности расчета и проектирования зуборезного инструмента Металлообработка.
6. Виноградов В.М., Черепахин А.А. Зависимость точности изготовления цилиндрических зубчатых передач от точности изготовления их основных деталей и сборки Известия Московского государственного технического университета МАМИ