Improvement of patch preparation technology for welding technological openings in main gas pipelines
Совершенствование технологии подготовки заплат для заварки технологических отверстий магистральных газопроводов
В статье рассмотрены технологические решения, направленные на повышение качества заварки технологических отверстий магистральных газопроводов за счёт совершенствования подготовки сборочной единицы «заплата». Показано, что основными источниками технологических отклонений при существующей ручной подгонке являются несоответствие кривизны заплаты поверхности трубы, неравномерный зазор по периметру, смещение заплаты и неплотное прилегание подкладного кольца. На основе анализа нормативных требований и действующей практики ремонта предложен комплекс проектно-конструкторских решений, включающий оснастку для сборки заплаты с подкладным кольцом, шаблонную разметку и вырезку заплаты из элемента трубы соответствующего типоразмера, а также контролируемую подготовку кромки. Установлено, что применение предложенных решений позволяет стабилизировать геометрические параметры сборочной единицы, уменьшить объём ручной подгонки и улучшить условия последующей сварки технологического отверстия.
The article considers technological solutions aimed at improving the quality of welding technological openings in main gas pipelines by enhancing the preparation of the patch assembly unit. It is shown that the main sources of technological deviations in manual fitting are the mismatch between the patch curvature and the pipe surface, uneven gap along the perimeter, patch misalignment, and insufficient contact of the backing ring. Based on the analysis of regulatory requirements and current repair practice, a set of design and technological solutions is proposed, including a fixture for assembling the patch with the backing ring, template-based marking and cutting of the patch from a pipe element of the corresponding size, and controlled edge preparation. It is established that the proposed solutions make it possible to stabilize the geometric parameters of the assembly unit, reduce the amount of manual fitting, and improve the conditions for subsequent welding of the technological opening.
магистральный газопровод, технологическое отверстие, заплата, подкладное кольцо, сборочная оснастка, подготовка кромки, сварка, неразрушающий контроль.
main gas pipeline, technological opening, patch, backing ring, assembly fixture, edge preparation, welding, non-destructive testing
Введение.
Заварка технологических отверстий на магистральных газопроводах относится к ответственным ремонтным операциям, при которых качество сварного соединения определяется не только соблюдением режимов сварки, но и точностью подготовки сборочной единицы «заплата». Практика выполнения ремонтных работ показывает, что именно на стадии разметки, вырезки, подгонки и сборки заплаты формируются отклонения геометрии, влияющие на величину зазора, положение подкладного кольца и условия выполнения корневого прохода. В связи с этим повышение качества заварки технологических отверстий должно быть связано не только с совершенствованием сварочных операций, но и с разработкой технологически обеспеченных решений по подготовке заплат, обеспечивающих воспроизводимость их геометрических параметров и стабильность сборки перед сваркой.
Анализ существующей технологии
Заварка технологических отверстий на магистральных газопроводах относится к регламентированным ремонтным операциям, при которых качество сварного соединения определяется не только режимами сварки, но и точностью подготовки сборочной единицы «заплата» [1,2]. Нормативные документы устанавливают требования к форме и размерам отверстия, подготовке кромок, величине сборочного зазора, положению подкладного кольца и обязательному неразрушающему контролю после выполнения ремонта [2,3,5]. При этом для устойчивого формирования корневого слоя принципиальное значение имеют равномерность зазора по контуру, соответствие кривизны заплаты поверхности трубы и плотность прилегания подкладного кольца [2,5].
Практика ремонта показывает, что основная нестабильность качества возникает именно на стадии подготовки и сборки заплаты. При ручной подгонке характерными отклонениями являются несоответствие кривизны заплаты радиусу трубы, смещение относительно оси отверстия, неравномерный зазор по периметру и локальная неплотность прилегания подкладного кольца [4,5]. Эти отклонения изменяют условия выполнения сварки: при увеличении зазора требуется повышать тепловложение, возрастает объём наплавленного металла, ухудшается формирование корневого прохода и повышается вероятность непровара, прожога, пор и подрезов [2,4, 5].
Таким образом, существующая технология в значительной степени зависит от ручной подгонки и квалификации исполнителя, тогда как сами геометрические параметры сборочной единицы не обеспечиваются специальными технологическими средствами [4,6]. Следовательно, повышение качества заварки технологических отверстий должно быть связано не только с соблюдением режимов сварки, но прежде всего с совершенствованием подготовки заплаты, обеспечивающим воспроизводимость её кривизны, контура и условий сборки с подкладным кольцом [1,2,6].
Проектно-конструкторское решение
Для устранения недостатков ручной подгонки предложены проектно-конструкторские решения, направленные на перевод подготовки заплаты в режим технологически обеспеченного изготовления. В основу подхода положены три взаимосвязанных решения: применение оснастки для сборки заплаты с подкладным кольцом, изготовление заплаты из элемента трубы соответствующего типоразмера и контролируемая подготовка кромки по всему контуру [2,4,5,6]. Такой подход позволяет управлять не только линейными размерами заготовки, но и её пространственной геометрией, определяющей условия последующей сборки и сварки.
Первым элементом технологии является оснастка для сборки узла «заплата – подкладное кольцо». Конструктивно она включает темплет из сегмента трубы и регулируемый прижимной узел. Использование сегмента трубы в качестве рабочей поверхности обеспечивает воспроизведение кривизны ремонтируемого трубопровода уже на стадии сборки, что уменьшает объём последующей ручной правки и снижает неравномерность зазора по периметру [5,6]. Конструкция оснастки приведена на рисунке 1.
Вторым элементом является способ разметки и вырезки заплаты из элемента трубы того же типоразмера, что и ремонтируемый участок. Это позволяет обеспечить соответствие кривизны не за счёт дополнительной подгонки, а за счёт правильного выбора исходной заготовки. Разметка выполняется по шаблону с базированием относительно осей заготовки, что исключает случайное смещение овального контура и повышает точность геометрии заплаты [4,5].
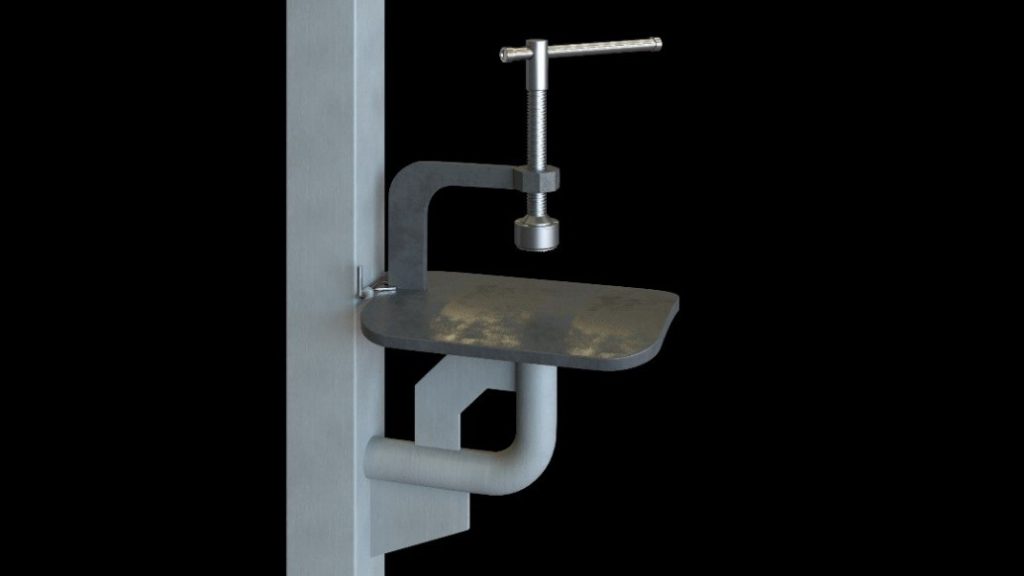
Рисунок 1 – Оснастка для сборки заплаты с подкладным кольцом
Третьим элементом является способ подготовки кромки заплаты с обеспечением постоянства угла скоса и притупления по всему контуру. После вырезки выполняется предварительное формирование кромки, затем — окончательная механическая доводка на темплете. Это позволяет стабилизировать геометрию разделки и уменьшить влияние локальных отклонений на условия выполнения корневого прохода [2,5,7]. Схема разметки заплаты на элементе трубы может быть приведена на рисунке 2.
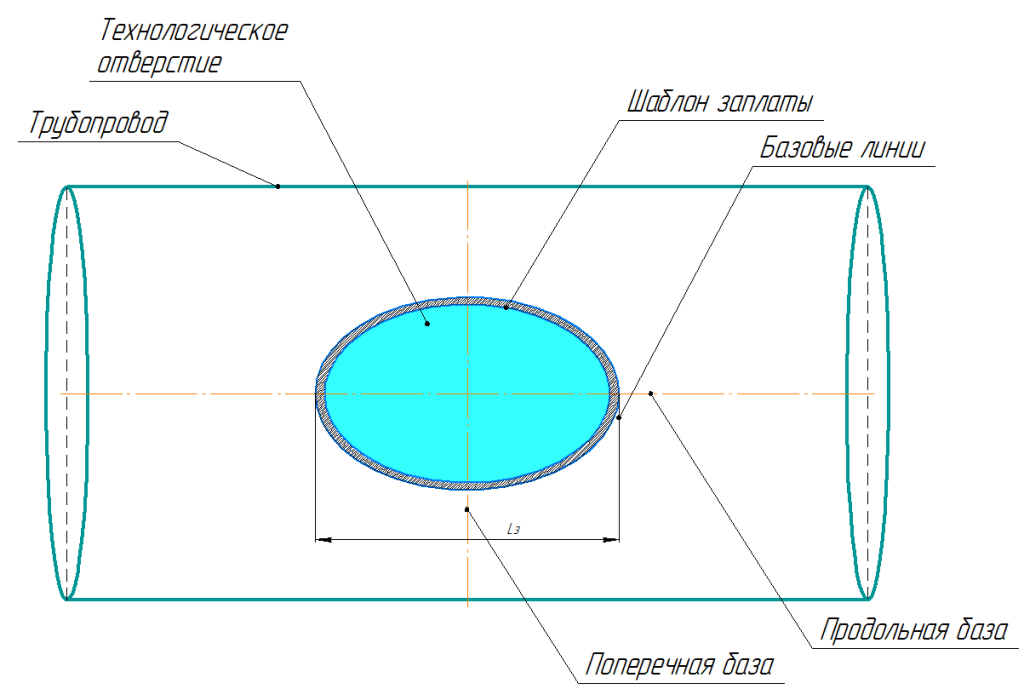
Рисунок 2 – Схема разметки и вырезки заплаты из элемента трубы
Таким образом, предложенные решения образуют единую технологическую схему, в которой оснастка обеспечивает стабильную сборку, вырезка из элемента трубы — соответствие кривизны, а контролируемая подготовка кромки — воспроизводимость разделки под сварку. Это снижает зависимость качества от ручной подгонки и создаёт более устойчивые условия для последующей заварки технологического отверстия [4,5,6].
Объём разделки кромки заплаты является одним из параметров, определяющих условия последующей сварки, поскольку с его увеличением возрастает объём наплавляемого металла, тепловложение и ширина зоны термического влияния. Для количественной оценки влияния геометрии кромки на объём разделки использовалась зависимость
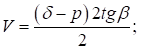
где V — объём разделки на 1 м длины кромки, см³/м;
δ — толщина стенки заплаты, мм;
p — притупление, мм;
β — угол скоса, град.
Из приведённой зависимости следует, что при увеличении угла скоса и толщины стенки объём разделки возрастает, а при увеличении притупления уменьшается. Результаты расчёта зависимости объёма разделки от угла скоса при различных толщинах стенки представлены на рисунке 3.
Результаты расчётной оценки влияния параметров скоса на объём разделки приведены на рисунках 3и 4.
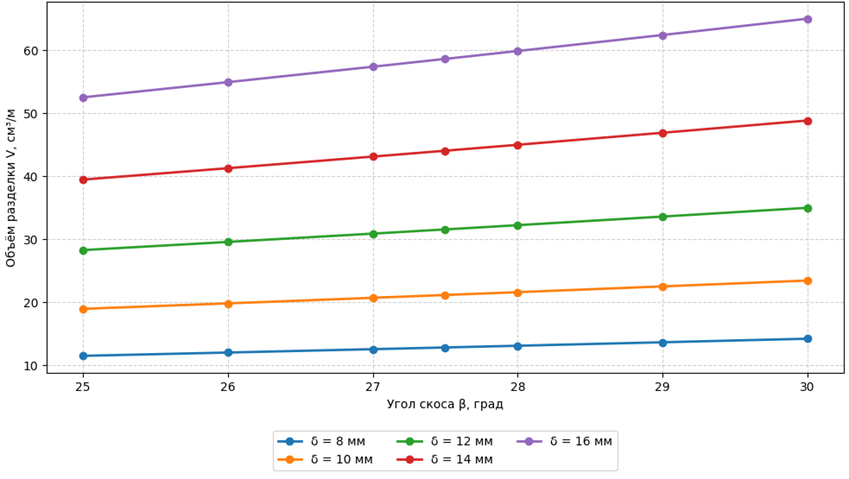 Рисунок 3 – Зависимость объёма разделки от угла скоса при различных толщинах стенки
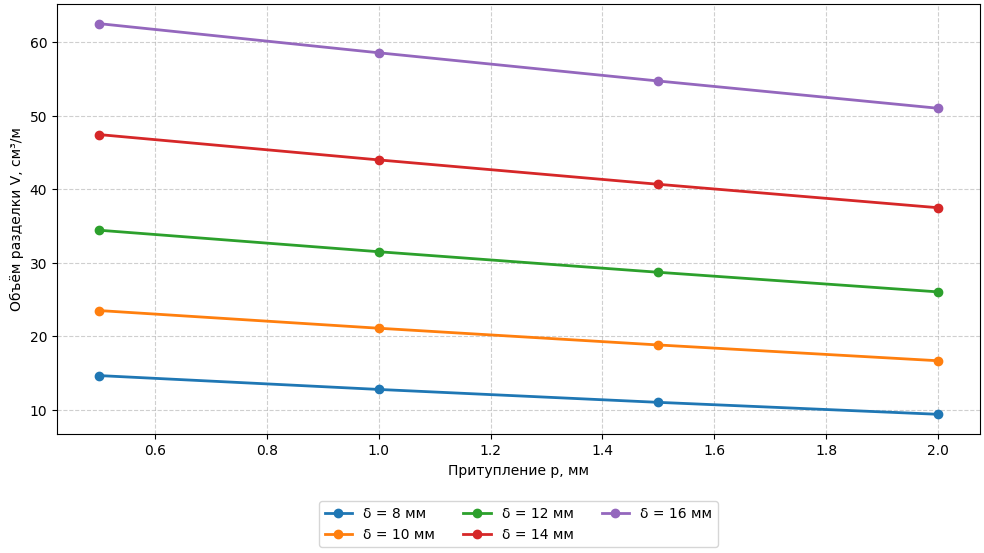
Рисунок 4 – Зависимость объёма разделки от величины притупления при различных толщинах стенки
Применение предложенных решений направлено на уменьшение разброса геометрических параметров сборочной единицы «заплата» и, как следствие, на повышение устойчивости последующей заварки технологического отверстия. В отличие от ручной подгонки, при которой фактический зазор и положение подкладного кольца формируются в значительной степени случайно, использование оснастки, шаблонной разметки и контролируемой подготовки кромки позволяет перевести эти параметры в управляемую область [2,4,5]. В практическом отношении это означает снижение вероятности отклонений, непосредственно влияющих на выполнение корневого прохода.
Наиболее важным результатом является уменьшение неравномерности зазора по периметру заплаты. При стабильной геометрии сборки сварка выполняется в более однородных условиях, без необходимости постоянной корректировки режима в различных участках контура. Это снижает вероятность непровара, прожога, порообразования и дефектов формы шва, которые в действующей технологии часто связаны именно с локальными отклонениями геометрии [2,5]. Кроме того, плотное прилегание подкладного кольца уменьшает выход газа в зоне ремонта, улучшает условия наблюдения за сварочной ванной и повышает устойчивость формирования корневого слоя.
Дополнительный технологический эффект связан со снижением трудоёмкости подготовки. При использовании оснастки и шаблонной вырезки уменьшается число повторных примерок и объём ручной правки, поскольку геометрия заплаты формируется заранее, а не уточняется многократной подгонкой по месту [4,5,6]. Это особенно важно для ремонта магистральных газопроводов, где сокращение времени подготовительных операций способствует не только повышению производительности, но и улучшению организации работ.
Таким образом, предложенные решения обеспечивают технологический эффект по трём основным направлениям: стабилизация геометрии сборочной единицы, улучшение условий выполнения сварки и сокращение трудоёмкости подготовки. В совокупности это создаёт предпосылки для повышения качества заварки технологических отверстий и уменьшения зависимости результата от ручной подгонки и квалификации исполнителя.
Вывод.
Проведённый анализ показал, что качество заварки технологических отверстий магистральных газопроводов в значительной степени определяется точностью подготовки сборочной единицы «заплата». Установлено, что при ручной подгонке основными источниками технологических отклонений являются несоответствие кривизны заплаты поверхности трубы, неравномерный зазор по периметру, смещение заплаты и неплотное прилегание подкладного кольца, что ухудшает условия выполнения корневого прохода и повышает вероятность дефектов сварного соединения. Предложенные проектно-конструкторские решения, включающие применение оснастки для сборки заплаты с подкладным кольцом, шаблонную разметку и вырезку заплаты из элемента трубы соответствующего типоразмера, а также контролируемую подготовку кромки, позволяют перевести изготовление заплаты из режима ручной подгонки в режим технологически обеспеченной подготовки. Практический эффект заключается в стабилизации геометрических параметров сборочной единицы, уменьшении числа повторных примерок и улучшении условий последующей сварки, что создаёт предпосылки для повышения качества ремонта технологических отверстий магистральных газопроводов.
References
1. ГОСТ 32569–2013. Трубопроводы магистральные. Общие требования к ремонтным работам.
2. СТО Газпром 15-1.2-003–2023. Сварка и неразрушающий контроль сварных соединений. Технологии ремонта дефектов труб и сварных соединений трубопроводов.
3. СТО Газпром 15-1.3-004–2023. Сварка и неразрушающий контроль сварных соединений. Неразрушающий контроль сварных соединений трубопроводов.
4. Еремин В. А. Современные технологии ремонта магистральных трубопроводов. М.: Инфра-Инжиниринг, 2013. 248 с.
5. СТП СФШИ.01.27–2012. Сварка и контроль качества сварных соединений при ремонте действующих газопроводов методом вварки заплат. Минск: ОАО «Газпром трансгаз Беларусь», 2012. 87 с.
6. Хайдарова А. А. Сборочно-сварочные приспособления. Этапы конструирования: учебное пособие. Томск: Изд-во Томского политехнического университета, 2013. 132 с.
7. ГОСТ Р ИСО 9013–2022. Резка термическая. Классификация резов. Геометрические характеристики изделий и допуски по качеству.